So vermisst und bearbeitest du Auslass und Überströmer richtig
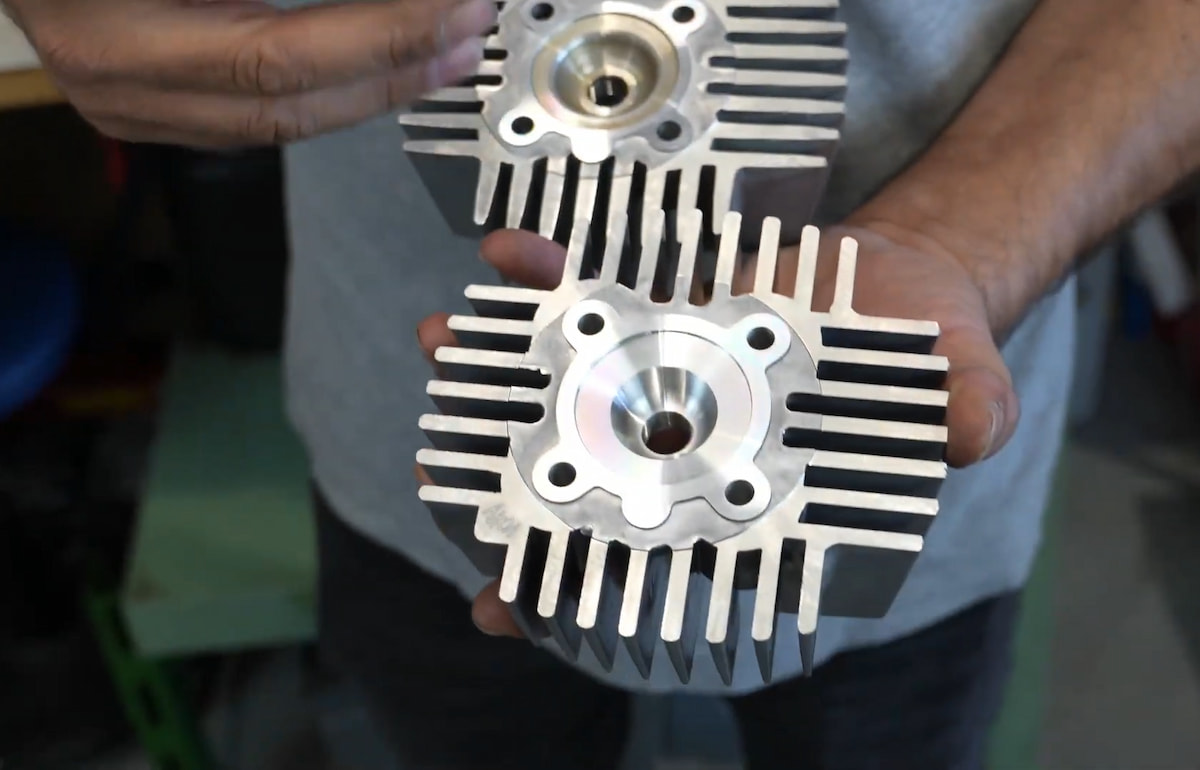
Beim Zylinderporting geht es um Präzision. Schon mit kleinen Anpassungen an Höhe und Breite des Auslassfensters oder an den Überströmkanälen kannst du ein ordentliches Leistungsplus aus deinem Töffli rauskitzeln. Welche Stellschrauben du drehen kannst, wie du deinen Zylinder vermisst und was du dabei rausholen kannst, stellen wir dir in unserem Artikel vor. Also, Gradscheibe parat, Werkzüüg use und em Zylinder uf de Grund gah!
Was kannst du mit Zylinderporting verändern?
Mehr Zug aus niedrigen und mittleren Drehzahlen, ein breiter nutzbarer Leistungsbereich oder mehr Leistung bei hohen Drehzahlen: Je nachdem, welches Ziel du verfolgst, passt du beim Zylinderporting die Höhe und Breite des Auslassfensters oder die Öffnungshöhe der Überströmer entsprechend an. Dabei hast du folgende Möglichkeiten:
Auslassfläche und Zeitquerschnitt vergrössern
Wenn du das Auslassfenster höher oder breiter ausarbeitest, veränderst du die wirksame Öffnungsfläche des Auslasses. Setzt du die obere Auslasskante weiter Richtung Zylinderkopf, öffnet das Fenster früher und schliesst später. Gleichzeitig gibt der Kolben bei gleicher Stellung mehr Fläche frei. Bei gleicher Drehzahl wächst der Zeitquerschnitt damit sowohl durch die längere Öffnungsdauer als auch durch die grössere freigegebene Fläche. Mit steigender Drehzahl bleibt für den Gaswechsel immer weniger reale Zeit. Deshalb brauchst du für den vorgesehenen Drehzahlbereich eine Auslassgeometrie, bei der der Kolben während der Öffnungszeit genügend wirksame Fensterfläche freigibt.
Setzt du die obere Auslasskante weiter Richtung Zylinderkopf, veränderst du damit nicht nur die verfügbare Auslassfläche. Durch das frühere Öffnen endet die geschlossene Expansion früher, und der spätere Auslassschluss verzögert beim Aufwärtshub den Beginn der Verdichtung der vollständig eingeschlossenen Ladung. Eine weiter Richtung Zylinderkopf gesetzte Auslasskante kann deshalb hohe Drehzahlen begünstigen, während bei niedrigeren Drehzahlen Drehmoment verloren gehen kann.
Verbreiterst du das Auslassfenster seitlich und lässt die obere Auslasskante unverändert, bleiben Öffnungsbeginn, Auslassschluss und damit die Auslasssteuerzeit gleich. Nach dem Öffnen liegt bei gleicher Kolbenstellung jedoch mehr Fensterfläche frei, wodurch der Zeitquerschnitt wächst. Wie weit du die Seitenkanten nach aussen setzen kannst, kontrollierst du anhand des Sehnenmasses, der Ringstosspositionen und der verbleibenden Führung des Kolbenrings.
Überströmer: Öffnungszeit, Querschnitt und Strömungsrichtung
Beim Porten kannst du neben dem Auslass auch die Überströmfenster höher setzen. Dazu trägst du an ihrer oberen Kante Material Richtung Zylinderkopf ab. Die Kante liegt anschliessend höher, sodass der Kolben das Fenster früher freigibt und beim Aufwärtshub später wieder verdeckt. Bleibt die Auslasssteuerzeit unverändert, wird der Vorauslass kleiner. Damit verkürzt sich die Phase zwischen Auslassöffnung und Beginn der Überströmung, in der der Zylinderdruck zunächst über den Auslass abfällt.
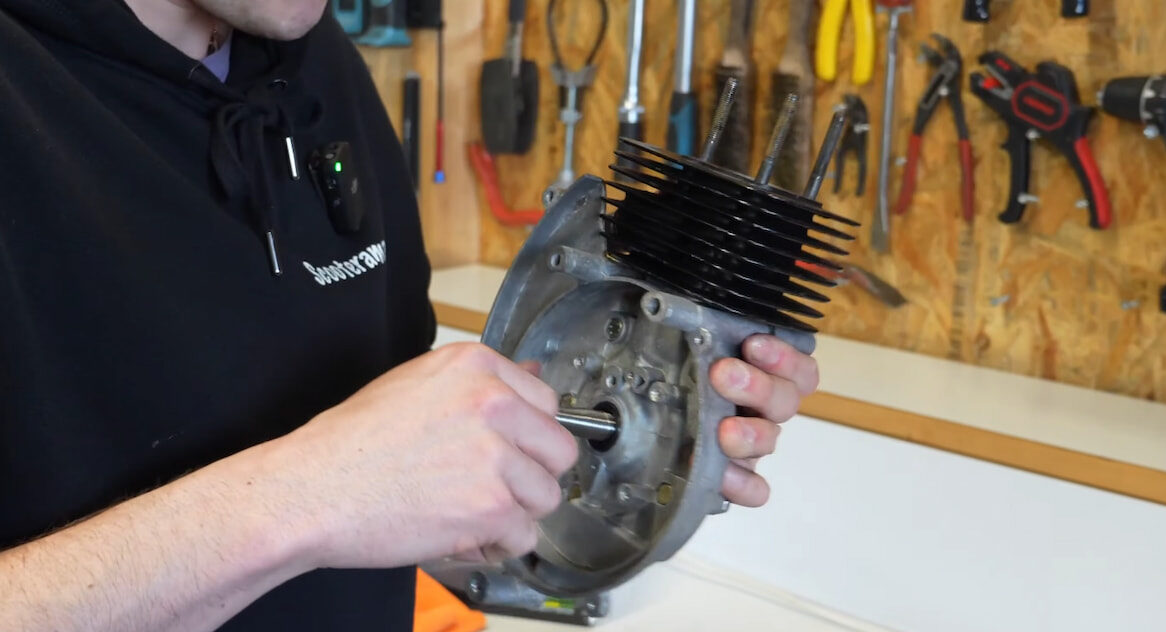
Trägst du an den Wänden eines Überströmkanals Material ab, kannst du neben dem Querschnitt auch seinen Verlauf verändern. Entscheidend ist dabei, an welcher Stelle du fräst. Besonders nahe am Austrittsfenster formen Kanaldach und Seitenwände den Weg des Frischgases in den Mofazylinder deines Puch Mofas oder deines Piaggio Töfflis. Nimmst du dort Material ab, veränderst du neben dem freien Querschnitt möglicherweise auch die Richtung, in der das Frischgas aus dem Fenster austritt. Wird es stärker zum noch offenen Auslass geführt, kann ein grösserer Anteil der frischen Ladung direkt wieder entweichen.
Bevor der Fräser zum Einsatz kommt, vermisst du deshalb zuerst die vorhandenen Steuerzeiten und Kanalfenster und prüfst die Lage der Ringstösse. Welche Werte du dafür brauchst und wie du sie sauber ermittelst, stellen wir dir im nächsten Abschnitt vor.
So vermisst du deinen Mofazylinder vor dem Porten
Bevor du am Töfflizylinder deines Peugeot Mofas Material abträgst und mit dem Porting loslegst, brauchst du die Werte und Masse, auf denen die späteren Änderungen aufbauen. Dazu gehören die Steuerzeiten von Auslass und Überströmern, die Abmessungen der Kanalfenster sowie die Stellung von Kolben und Ringstössen. Schritt für Schritt hältst du damit fest, wie dein Zylinder aktuell ausgeführt ist und wo die neuen Fensterkanten später liegen können. Lege dir dafür auch die benötigten Werkzeuge zum Messen, Anzeichnen und Fräsen bereit.
Steuerzeiten und Vorauslass messen
Montiere die Gradscheibe an der Kurbelwelle und richte einen festen Zeiger auf die Skala. Damit die später abgelesenen Öffnungs- und Schliesswinkel stimmen, brauchst du zuerst einen möglichst genau bestimmten oberen Totpunkt als Nullpunkt.
Setze dazu eine Messuhr so an, dass sie den Kolbenweg erfasst. Dreh die Kurbelwelle bis kurz vor den oberen Totpunkt und wähle auf der Messuhr einen gut reproduzierbaren Kolbenstand, beispielsweise 1 mm unterhalb des höchsten Kolbenstands. Markiere die dazugehörige Zeigerposition auf der Gradscheibe. Dreh die Kurbelwelle anschliessend über den oberen Totpunkt hinweg weiter, bis die Messuhr auf der anderen Seite wieder exakt denselben Kolbenstand zeigt, und markiere auch diese Position. Die Winkelmitte zwischen beiden Markierungen entspricht dem tatsächlichen oberen Totpunkt. Auf diesen Punkt richtest du die Gradscheibe auf 0° aus.
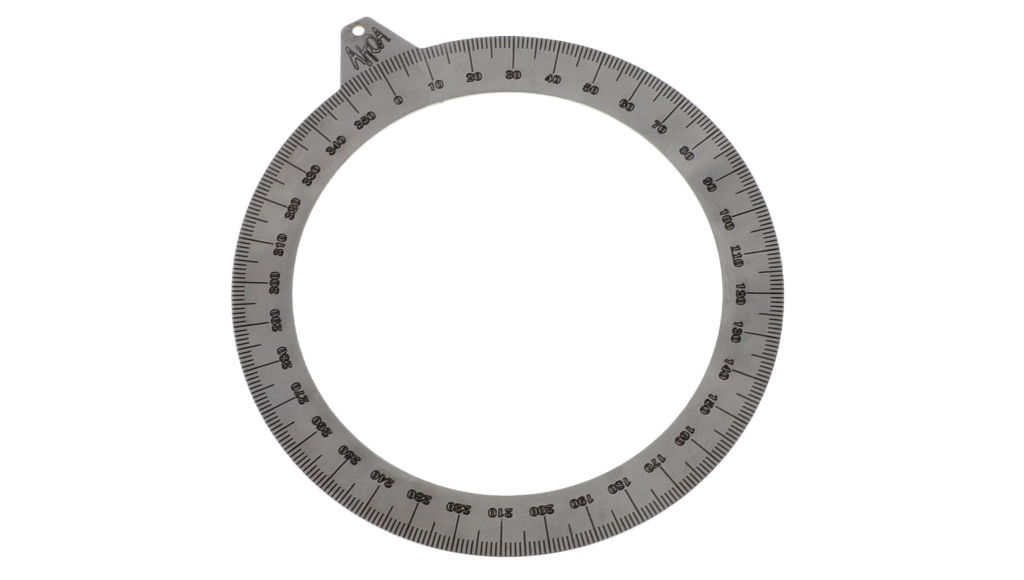
Dreh die Kurbelwelle danach weiter und notiere den Winkel, bei dem die Kolbenoberkante das Auslassfenster freigibt. Beim weiteren Durchdrehen hältst du auch den Winkel fest, bei dem der Kolben das Fenster beim Aufwärtshub wieder schliesst. Auf dieselbe Weise bestimmst du Öffnungs- und Schliesswinkel der Überströmer. Lies die Gradscheibe dabei fortlaufend von 0° bis 360° ab, wobei der obere Totpunkt bei 0° liegt. Notiere Öffnungs- und Schliesswinkel in dieser Zählweise. Die Differenz zwischen Schliess- und Öffnungswinkel ergibt die jeweilige Auslass- beziehungsweise Überströmersteuerzeit.
Aus beiden Steuerzeiten berechnest du zusätzlich den Vorauslass:
Vorauslass = (Auslasssteuerzeit − Überströmersteuerzeit) ÷ 2
Der Vorauslass beschreibt die Phase zwischen dem Öffnen des Auslasses und dem Beginn der Überströmung. In dieser Zeit fällt der Zylinderdruck zunächst über den Auslass ab, bevor die Überströmer öffnen. Setzt du beim späteren Porten die obere Kante des Auslasses oder der Überströmer höher, verändert sich dieser Abstand und damit auch der Vorauslass.
Eine ausführliche Anleitung zur Messung mit der Gradscheibe, zur Bestimmung des oberen Totpunkts und zur Berechnung der einzelnen Werte findest du in unserem Beitrag Steuerzeiten am Mofa verstehen, anpassen und optimieren.
Notiere auch die Gesamtdicke der Fussdichtung und gegebenenfalls des Spacers. Für die spätere Kontrollmessung muss der Töfflizylinder deines Sachs Mofas wieder auf derselben Höhe zum Kolben sitzen, da sich mit einer anderen Gesamtdicke auch die Steuerzeiten verändern.
Portmap der Kanalfenster anfertigen
Nach der Messung der Steuerzeiten nimmst du den Zylinder ab und fertigst eine Portmap von Auslass- und Überströmfenstern an. Damit hältst du Lage und Form der Öffnungen an der Zylinderlaufbahn fest und schaffst eine wichtige Grundlage für das weitere Zylinderporting.
Schneide einen Papierstreifen so zu, dass er sich eng und faltenfrei an die Laufbahn legt und alle Kanalfenster abdeckt. Richte ihn so aus, dass eine feste Bezugslinie mit der Zylinderoberkante übereinstimmt, und fixiere ihn gegen Verrutschen. Reibst du anschliessend mit einem weichen Bleistift über das Papier, zeichnen sich die Kanten der Kanalfenster darauf ab.
Nimm den Papierstreifen danach vorsichtig aus dem Mofazylinder. Auf der Portmap hältst du Höhenlage und Form der einzelnen Fenster fest. Bewahre diese Zeichnung unverändert als Referenz auf und fertige für die Planung eine Kopie davon an. Auf dieser kannst du später die beim Porting vorgesehenen neuen Fensterkonturen einzeichnen, ohne die ursprüngliche Geometrie zu verlieren.
Bei der Breite musst du genauer hinschauen: Durch das flache Auslegen des zuvor zylindrisch anliegenden Papierstreifens entspricht die dargestellte Breite nicht der direkten Strecke zwischen den beiden Fensterkanten. Für eine geplante seitliche Verbreiterung des Auslassfensters misst du deshalb im nächsten Schritt zusätzlich das Sehnenmass und kontrollierst die Ringstosspositionen.
Auslassbreite und Ringstosspositionen prüfen
Auf der Portmap siehst du die Kontur des Auslassfensters auf der flach abgewickelten Laufbahn deines Mofazylinders. Für eine geplante seitliche Verbreiterung beim Zylinderporting brauchst du zusätzlich die tatsächliche Breite des Fensters im Zylinder. Dafür misst du das Sehnenmass: die gerade Strecke von der linken zur rechten Seitenkante des Auslassfensters. Miss immer auf derselben Höhe, damit du die Breite vor und während des Portings zuverlässig vergleichen kannst.
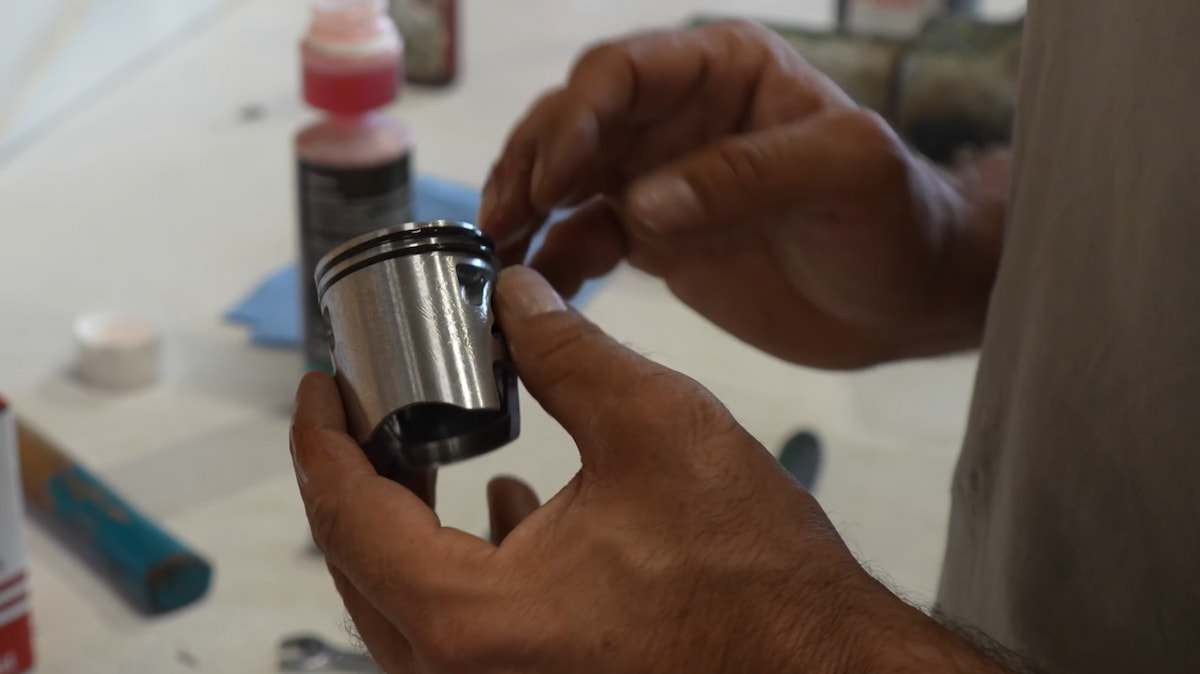
Danach prüfst du die Ringstosspositionen des Kolbens. Sicherungsstifte in den Ringnuten verhindern, dass sich die Ringstösse während des Betriebs verdrehen. Setze den Kolben deines Puch Töfflis deshalb in seiner richtigen Einbaurichtung zum Mofazylinder und kontrolliere, wo die Ringstösse zur Auslassöffnung liegen. Diese Positionen bilden eine Grenze für die geplanten Seitenkanten. Verlass dich beim Porting nicht allein auf die Portmap: Die Ringstösse müssen auch nach der Verbreiterung vollständig über geschlossener Laufbahn bleiben.
Auf der geschlossenen Laufbahn wird der Kolbenring über seinen Umfang abgestützt. Überfährt er das Auslassfenster, fehlt diese Abstützung über der offenen Fläche. Mit zunehmender Fensterbreite muss der Ring einen grösseren Abschnitt überbrücken, bevor ihn die gegenüberliegende Fensterkante wieder vollständig führt.
Kontrolliere vor einer seitlichen Verbreiterung deshalb Sehnenmass, Ringstosspositionen und die geplante Form der Seitenkanten zusammen. Die Ringstösse müssen über geschlossener Laufbahn bleiben, und der Ring muss das verbreiterte Auslassfenster des Mofazylinders ohne Einhaken überfahren können.
Neue Fensterkonturen festlegen
Jetzt legst du fest, wo die neuen Fensterkanten beim Zylinderporting verlaufen sollen. Ausgangspunkt sind die Steuerzeiten, der Vorauslass und die Abmessungen der Kanalfenster, die du zuvor an deinem Zylinder ermittelt hast. Legst du einen früheren Öffnungswinkel für den Auslass fest, prüfst du gleichzeitig, wie sich dadurch Auslasssteuerzeit und Vorauslass verändern.
Einen universellen Sollwert gibt es dafür nicht: Die passende Kombination hängt vom Motoraufbau und davon ab, in welchem Drehzahlbereich du die Leistung verändern willst.
Eine feste Umrechnung nach dem Muster «1 mm entspricht x Grad» funktioniert nicht, weil sich der Kolben je nach Kurbelstellung unterschiedlich weit pro Grad bewegt. Berechne deshalb die Kolbenposition beim bisherigen und beim vorgesehenen Öffnungswinkel. Aus der Differenz ergibt sich, um wie viel du die vorhandene obere Fensterkante Richtung Zylinderkopf versetzen musst. Ein Steuerzeitenrechner nimmt dir die Berechnung aus Hub, Pleuellänge und Kurbelwinkel ab. Soll auch die obere Kante eines Überströmfensters höher liegen, bestimmst du ihre neue Position an der Zylinderlaufbahn nach demselben Prinzip. Den anschliessenden Verlauf des Kanaldachs berücksichtigst du bei der späteren Bearbeitung. Rechne dabei den Vorauslass mit der geplanten Auslass- und Überströmersteuerzeit neu aus. So siehst du, wie sich der Abstand zwischen Auslassöffnung und Beginn der Überströmung durch die beim Porting vorgesehenen Änderungen verändert.
Zeichne die geplanten Konturen auf der zuvor angefertigten Kopie deiner Portmap ein. Bei einer seitlichen Verbreiterung des Auslassfensters gleichst du die neuen Seitenkanten mit den Ringstosspositionen und dem direkt am Zylinder gemessenen Sehnenmass ab. Anschliessend überträgst du die festgelegten Konturen auf den Mofazylinder. Damit stehen die Linien fest, an denen du dich beim anschliessenden Porten orientierst.
Auslass porten: Steuerzeit und Fensterbreite bearbeiten
Die neuen Konturen sind am Auslassfenster angezeichnet, jetzt beginnt der Materialabtrag. Fixiere den ausgebauten Töfflizylinder so, dass er sich beim Fräsen nicht bewegen kann und du den Auslasskanal gut erreichst. Dichtflächen gehören dabei nicht zwischen die Spannflächen, und dünne Kühlrippen dürfen nicht unter hohen Spanndruck geraten. Für den Materialabtrag eignet sich ein kleiner Hartmetallfräser in einem Geradschleifer oder Multitool. Ist der Kanal mit dem Werkzeug schlecht erreichbar, erleichtert eine biegsame Welle die Führung des Fräsers. Nimm das Material nicht in einem Zug bis zur angezeichneten Kontur ab, sondern arbeite in mehreren kurzen Frässchritten. Lass die Anrisslinien zunächst sichtbar und entferne zwischendurch die Späne, damit du die bearbeiteten Kanten von der Laufbahnseite sauber beurteilen kannst.
Auslassfenster nach oben erweitern
Setze den Fräser an der oberen Wand des Auslasskanals an und trage das Material zwischen der vorhandenen und der angezeichneten neuen Auslasskante schrittweise ab. Lass die Anrisslinie zunächst sichtbar und prüfe die Kante regelmässig von der Laufbahnseite. So erkennst du, an welchen Stellen du bereits dicht an der neuen Kontur arbeitest und wo noch Material stehen bleibt.
Arbeite besonders am höchsten Punkt der Auslasskante vorsichtig. Fräst du ihn weiter Richtung Zylinderkopf als vorgesehen, öffnet der Auslass früher und schliesst später. Dadurch endet die geschlossene Expansion früher; bleiben die Überströmer unverändert, vergrössert sich gleichzeitig der Vorauslass. Beim Aufwärtshub schliesst der Auslass später, sodass auch die Verdichtung der vollständig eingeschlossenen Ladung später beginnt. Nimm an der Oberkante deshalb nur kleine Mengen Material pro Frässchritt ab und kontrolliere ihren Verlauf immer wieder.
Bevor du weiteres Material bis an die angezeichnete Endkontur abträgst, misst du erneut nach. Entferne zuerst Späne und Fräsreste und beseitige frische Grate an der Fensterkante. Brich die Kante zur Laufbahn leicht, damit der Kolbenring beim anschliessenden Durchdrehen nicht an einem Grat einhakt.
Setze den Mofazylinder danach wieder in derselben Einbauhöhe auf das Motorgehäuse wie bei der Ausgangsmessung. Dreh die Kurbelwelle mit der Gradscheibe durch und notiere, bei welchen Winkeln der Kolben deines Sachs Mofas den Auslass öffnet und wieder schliesst. Vergleiche diese Werte mit den Winkeln, die du beim Festlegen der neuen Fensterkontur bestimmt hast, und berechne daraus auch den Vorauslass.
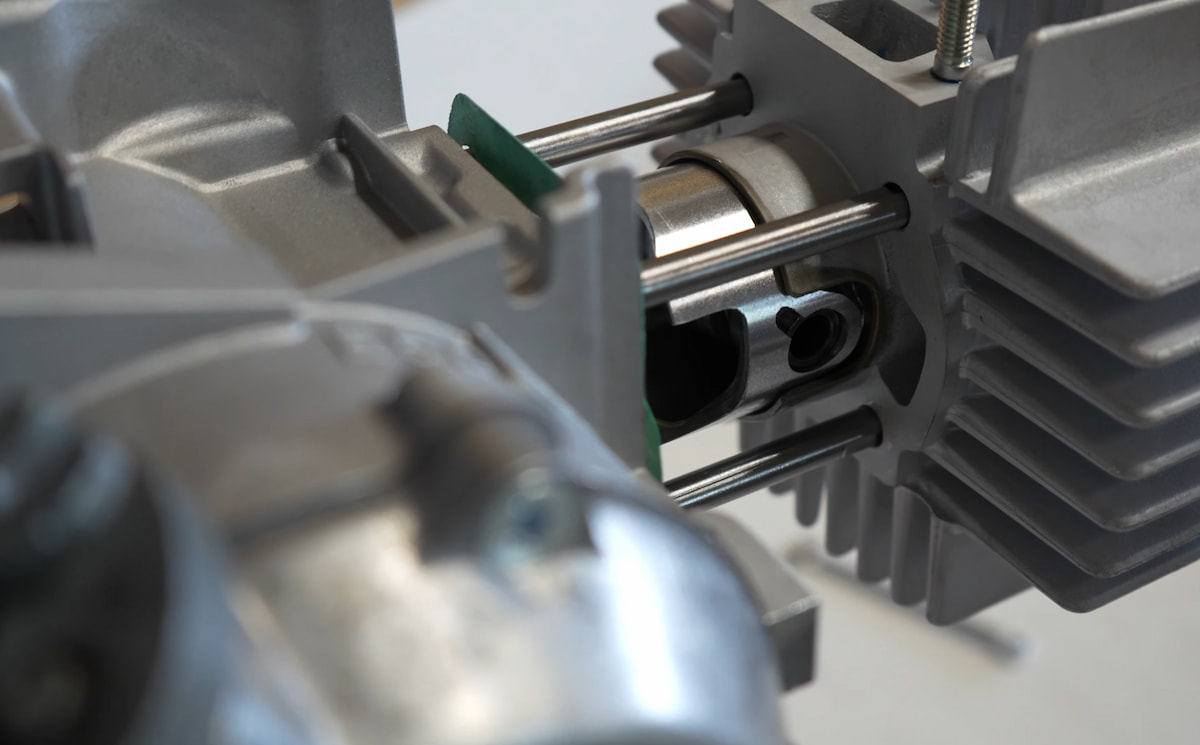
Öffnet der Auslass noch später als vorgesehen, nimmst du den Töfflizylinder wieder ab und trägst an der oberen Kanalwand weiter Material ab. Wiederhole Fräsen, leichtes Entgraten und Messen, bis der Auslass bei den zuvor festgelegten Kurbelwinkeln öffnet und wieder schliesst. Dann ist die obere Auslasskante fertig ausgearbeitet. Die endgültige Bearbeitung der Fensterkanten und die gründliche Reinigung folgen nach Abschluss der übrigen Porting-Arbeiten.
Auslassfenster seitlich verbreitern
Beim Verbreitern arbeitest du die zuvor festgelegten Seitenkonturen des Auslassfensters heraus. Trage das Material an den Seitenwänden schrittweise ab und lass die Anrisslinien zunächst sichtbar. Die obere Auslasskante veränderst du dabei nicht, sofern ihre Kontur bereits fertig ausgearbeitet ist.
Prüfe die Seitenkanten immer wieder von der Laufbahnseite. Sie müssen über die gesamte Fensterhöhe der angezeichneten Form folgen. So erkennst du beispielsweise, ob du eine Seitenkante im mittleren Bereich bereits weit genug nach aussen gesetzt hast, während an ihrem oberen oder unteren Verlauf noch Material steht.
Miss das Sehnenmass zwischendurch direkt am Auslassfenster und immer an der zuvor festgelegten Messhöhe. Gleichzeitig kontrollierst du die Lage der neuen Seitenkanten zu den Ringstosspositionen. Die Ringstösse müssen vollständig über geschlossener Laufbahn bleiben; ausserdem darf die Verbreiterung die nötige Führung des Kolbenrings über dem offenen Fenster nicht beeinträchtigen. Sobald die geplante Kontur beziehungsweise eine dieser Grenzen erreicht ist, trägst du an dieser Seite kein weiteres Material nach aussen ab. Kontrolliere anschliessend die Übergänge der Seitenkanten zur oberen und unteren Fensterkontur. Kerben, scharfe Vorsprünge oder abrupte Übergänge arbeitest du zurück, ohne die Seitenkante dabei weiter nach aussen zu versetzen. Das endgültige Entgraten der Fensterkante folgt nach Abschluss der übrigen Fräsarbeiten.
Übergang zum Auslasskanal prüfen
Prüfe nach dem Verbreitern, wie die neuen Seitenkanten des Auslassfensters in die Seitenwände des Auslasskanals übergehen. Erweitert sich der vorhandene Kanal hinter dem Fenster bereits ausreichend, musst du dort kein weiteres Material abtragen.
Steht die Kanalwand dagegen unmittelbar hinter einer neuen Seitenkante weiter in die Öffnung hinein, bleibt an dieser Stelle ein Absatz stehen. Nimm nur diesen Vorsprung zurück und verbinde die neue Fensterkante mit der vorhandenen Kanalwand. Sobald Fensterkante und Kanalwand ohne vorspringende Stufe ineinander übergehen, lässt du die übrige Kanalwand unverändert. Sonst machst du aus dem Angleichen des Übergangs eine zusätzliche Bearbeitung des Auslasskanals.
Überströmer porten: Steuerzeit und Strömungsführung
Beim Porting der Überströmer bearbeitest du die obere Begrenzung des Fensters dort, wo das Kanaldach in die Laufbahn des Mofazylinders übergeht. Hier ist die Fehlertoleranz kleiner als an der oberen Auslasskante: Setzt du das Überströmfenster höher, kannst du schnell auch den Austrittswinkel des Kanaldachs und damit die Strömungsrichtung verändern. Hast du mit solchen Arbeiten noch keine Erfahrung, lässt du die obere Kante der Überströmer besser unangetastet.
Trägst du an der oberen Fensterkante Material Richtung Zylinderkopf ab, liegt sie anschliessend höher und der Überströmer öffnet früher. Arbeite auch den direkt anschliessenden Bereich des Kanaldachs nach, damit du die neue Fensteroberkante ohne Absatz in den vorhandenen Verlauf einbindest. Halte dich dabei möglichst an den bestehenden Austrittswinkel.
Beschränke den Materialabtrag auf die neue Fensteroberkante und den direkt anschliessenden Bereich des Kanaldachs. Weiter innen lässt du den vorhandenen Verlauf des Kanals bestehen. Auch die Seitenwände des Überströmkanals bearbeitest du nicht mit, solange du nur die Höhe des Überströmfensters ändern willst. Trägst du dort zusätzlich Material ab, veränderst du neben der Fensterhöhe auch Querschnitt und Austrittsgeometrie des Überströmkanals.

Überströmfenster nach oben erweitern
Beginne beim Porting mit kleinen Frässchritten unmittelbar an der oberen Fensterkante und am anschliessenden Kanaldach. Kontrolliere die entstehende Kontur regelmässig von der Laufbahnseite. So siehst du, ob du über die gesamte Fensterbreite der zuvor festgelegten Kontur folgst und an welchen Stellen noch Material bis zur vorgesehenen Oberkante stehen bleibt.
Arbeite nicht tiefer in den Überströmkanal hinein als für einen sauberen Übergang zur neuen Fensterkante notwendig. Besonders am Kanaldach können zusätzliche Änderungen am Verlauf den Winkel beeinflussen, unter dem die Frischladung aus dem Kanal in den Mofazylinder einströmt.
Vorhandene Unterschiede zwischen einzelnen Überströmfenstern gleichst du beim Porting ebenfalls nicht automatisch an, sondern bearbeitest jedes Fenster entsprechend der dafür festgelegten Kontur.
Bevor du den Mofazylinder für eine Zwischenmessung wieder über Kolben und Ringe schiebst, entfernst du Späne und frische Grate und brichst die bearbeitete Fensterkante zur Laufbahn leicht. Setze den Töfflizylinder danach in derselben Einbauhöhe auf das Motorgehäuse wie bei der Ausgangsmessung.
Dreh die Kurbelwelle mit der Gradscheibe durch und notiere, bei welchen Winkeln der Kolben die bearbeiteten Überströmfenster freigibt und wieder verdeckt. Öffnen sie noch später als vorgesehen, nimmst du den Mofazylinder wieder ab und trägst an der betreffenden oberen Fensterkante weiter Material ab.
Zeigt die Kontrollmessung, dass ein Überströmfenster noch später öffnet als vorgesehen, trägst du an seiner oberen Kante weiter Material ab. Danach entfernst du die frischen Grate, setzt den Mofazylinder erneut in derselben Einbauhöhe auf und misst Öffnungs- und Schliesswinkel noch einmal. Stimmen die gemessenen Winkel mit den zuvor festgelegten Werten überein, beendest du die Bearbeitung der oberen Fensterkante. Das vollständige Entgraten und Reinigen folgt anschliessend.
Zylinder nach dem Porting entgraten, reinigen und kontrollieren
Nach dem letzten Frässchritt bereitest du den Mofazylinder für die Montage vor. Entgrate die bearbeiteten Fensterkanten vollständig und entferne Frässtaub, Metallspäne und Schleifpartikel aus Laufbahn und Kanälen. Anschliessend prüfst du, ob Kolben und Ringe die geänderten Öffnungen ohne Einhaken überfahren.
Kanalfenster entgraten
Bei den Zwischenmessungen hast du frische Grate bereits so weit entfernt, dass Kolben und Ringe sicher über die Fenster laufen konnten. Jetzt entgratest du alle bearbeiteten Fensterkanten vollständig und versiehst den Übergang zur Zylinderlaufbahn mit einer leichten Fase. So kann der Kolbenring die Öffnungen überfahren, ohne an einer scharfen Fräskante einzuhaken. Trage beim Entgraten an den oberen Steuerkanten kein weiteres Material Richtung Zylinderkopf und an den Seitenkanten eines verbreiterten Auslassfensters nichts weiter nach aussen ab. Hat dein Mofazylinder eine beschichtete Laufbahn, prüfst du die Beschichtung an den Kanalfenstern auf Ausbrüche oder Ablösungen.
Mofazylinder gründlich reinigen
Nach dem Entgraten wäschst du den Mofazylinder gründlich mit warmem Wasser und etwas Reinigungsmittel aus. Entferne dabei Frässtaub, Metallspäne und Schleifpartikel aus der Laufbahn sowie aus Auslass- und Überströmkanälen.
Spüle den Töfflizylinder anschliessend mit klarem Wasser nach und blase Laufbahn und Kanäle mit Druckluft trocken. So bekommst du auch Feuchtigkeit und gelöste Partikel aus den schlecht erreichbaren Kanalabschnitten. Wische die Laufbahn zum Schluss mit einem sauberen, fusselfreien Tuch aus. Bleiben darauf noch feine Partikel oder metallischer Abrieb zurück, reinigst du den Mofazylinder erneut. Bei einer Graugusslaufbahn trägst du am besten nach dem Trocknen einen dünnen Film Zweitaktöl auf, damit sich kein Flugrost bildet.
Ringlauf an den bearbeiteten Fenstern prüfen
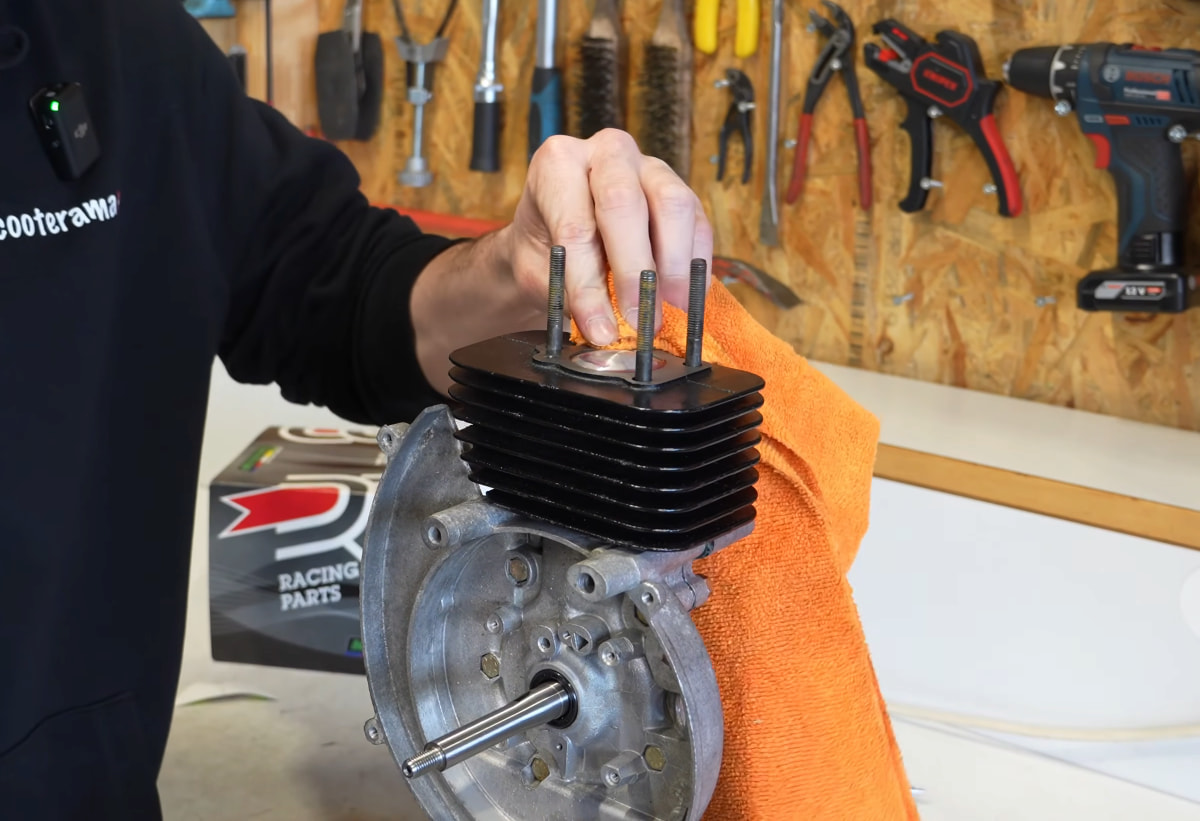
Jetzt prüfst du, ob die Kolbenringe die bearbeiteten Auslass- und Überströmfenster ohne Einhaken überfahren. Benetze dazu Laufbahn und Kolbenringe dünn mit Zweitaktöl und schiebe den gereinigten Mofazylinder vorsichtig über den Kolben. Setze ihn in derselben Einbauhöhe auf das Motorgehäuse wie bei den bisherigen Messungen.
Drehe die Kurbelwelle langsam von Hand durch und achte darauf, wie die Ringe über die Fensterkanten laufen. Spürst du beim Überfahren einer bearbeiteten Öffnung plötzlich deutlich mehr Widerstand, drehst du nicht mit Kraft weiter.
Nimm den Töfflizylinder wieder ab und prüfe zuerst, ob die Ringe korrekt in ihren Nuten sitzen und die Ringstösse an den Sicherungsstiften anliegen. Kontrolliere danach die betreffende Fensterkante auf verbliebene Grate oder eine zu scharfe Kante. Am verbreiterten Auslass prüfst du ausserdem, ob die Ringstösse beim Vorbeilaufen vollständig über geschlossener Laufbahn bleiben.
Öffnungs- und Schliesswinkel abschliessend nachmessen
Laufen die Kolbenringe sauber über alle bearbeiteten Fenster, lässt du den Mofazylinder für die abschliessende Messung in derselben Einbauhöhe auf dem Motorgehäuse. Prüfe den Nullpunkt der Gradscheibe noch einmal und drehe die Kurbelwelle langsam durch. Notiere die Öffnungs- und Schliesswinkel von Auslass und Überströmern. Vergleiche die gemessenen Winkel mit den Werten, die du für die neuen Fensterkonturen festgelegt hast. Daraus berechnest du die endgültigen Auslass- und Überströmersteuerzeiten sowie den Vorauslass.
Öffnet ein Fenster noch später als vorgesehen, kannst du die betreffende obere Steuerkante weiter Richtung Zylinderkopf bearbeiten. Nimm den Mofazylinder dafür wieder ab, trage nur das noch erforderliche Material ab und entgrate sowie reinige die bearbeitete Kante anschliessend erneut. Danach misst du die Winkel noch einmal. Öffnet ein Fenster dagegen bereits früher als vorgesehen, hast du an der oberen Steuerkante zu viel Material entfernt; durch weiteres Fräsen lässt sich das nicht korrigieren. Stimmen Öffnungs- und Schliesswinkel mit den festgelegten Werten überein, kannst du den Töfflizylinder endgültig montieren.
Vergaser nach dem Porting abstimmen
Nach der endgültigen Montage kontrollierst du die Bedüsung des Vergasers unter Last. Durch die bearbeiteten Auslass- und Überströmfenster kann sich der Luftdurchsatz durch den Vergaser über den Drehzahlbereich verändern. Eine Hauptdüse, mit der dein Töffli vor dem Porting sauber lief, kann danach deshalb zu mager oder zu fett sein. Bist du bei der Hauptdüse unsicher, beginnst du die ersten Lasttests mit einer bewusst grösser gewählten Hauptdüse und arbeitest dich von der fetteren Ausgangsabstimmung schrittweise zur passenden Grösse vor. Halte dafür Vergaserdüsen in passenden Abstufungen bereit.
Prüfe die Hauptdüse bei weit geöffnetem Gasgriff unter Last. Kurzes Hochdrehen im Stand sagt dir nicht zuverlässig, ob die Bedüsung im Vollastbereich passt. Den vollständigen Ablauf findest du in unserem Ratgeber Vergaser an deinem Mofa optimal abstimmen.
Zündzeitpunkt kontrollieren
Ist die Bedüsung abgestimmt, kontrollierst du den Zündzeitpunkt. Mit den geänderten Öffnungs- und Schliesswinkeln von Auslass und Überströmern verändern sich auch die Bedingungen, unter denen die Ladung verdichtet und verbrannt wird. Eine Zündeinstellung, mit der dein Töffli vor dem Porting sauber lief, muss deshalb im neuen Drehzahlbereich nicht mehr die beste sein.
Miss den vorhandenen Zündzeitpunkt zunächst als Ausgangswert. Eine allgemeine Regel, nach der du nach dem Porting früher oder später zünden musst, gibt es nicht. Wie du den Zündzeitpunkt misst und bei Bedarf einstellst, zeigen wir dir im Beitrag Zündung deines Mofas optimal einstellen.
Prüfe vor den Testfahrten auch die Zündkerze. Elektroden und Elektrodenabstand müssen in Ordnung sein, damit Zündaussetzer oder ein unsauberer Lauf die Beurteilung unter Last nicht verfälschen.
Veränderst du den Zündzeitpunkt, lässt du die zuvor abgestimmte Bedüsung unverändert. Prüfe danach unter vergleichbaren Bedingungen, wie dein Töffli beschleunigt und ausdreht. So kannst du die Wirkung der geänderten Zündeinstellung beurteilen, ohne gleichzeitig noch einen zweiten Abstimmungsparameter zu verändern. Nach den Abstimmungsfahrten erkennst du auch, wie sich das Porting auf den nutzbaren Drehzahlbereich ausgewirkt hat: ob dein Töffli unten und in der Mitte stärker oder schwächer zieht und wie weit der Mofamotor unter Last sauber ausdreht.
Also: sauber mässe, Stück für Stück schaffe und zwüschet ine immer wieder kontrolliere – denn weisch am Schluss au, was dini Perle nach em Porte würkli macht.
0 Kommentare